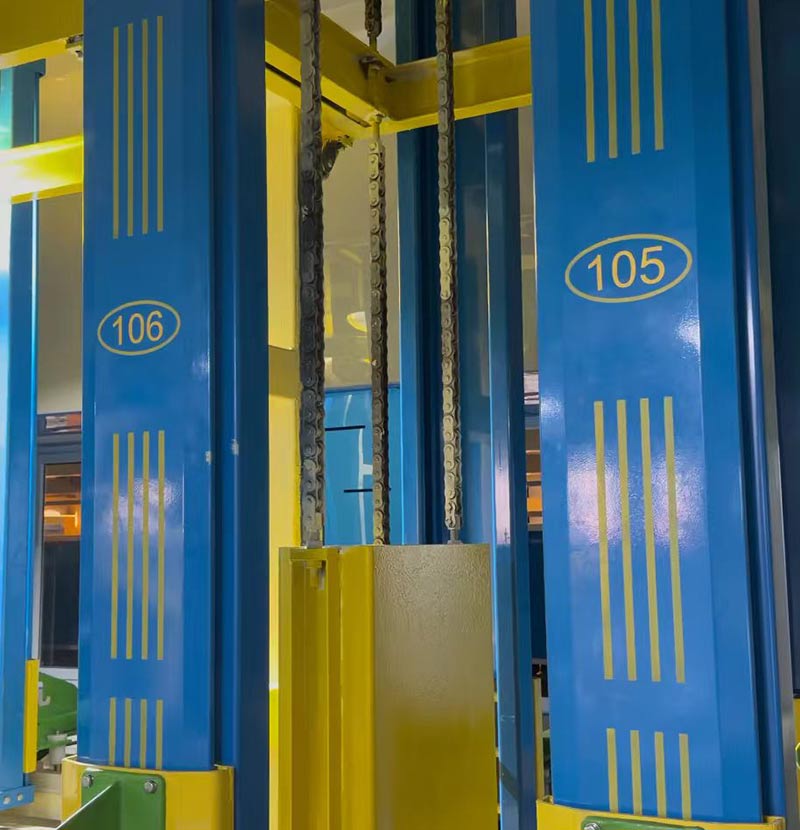
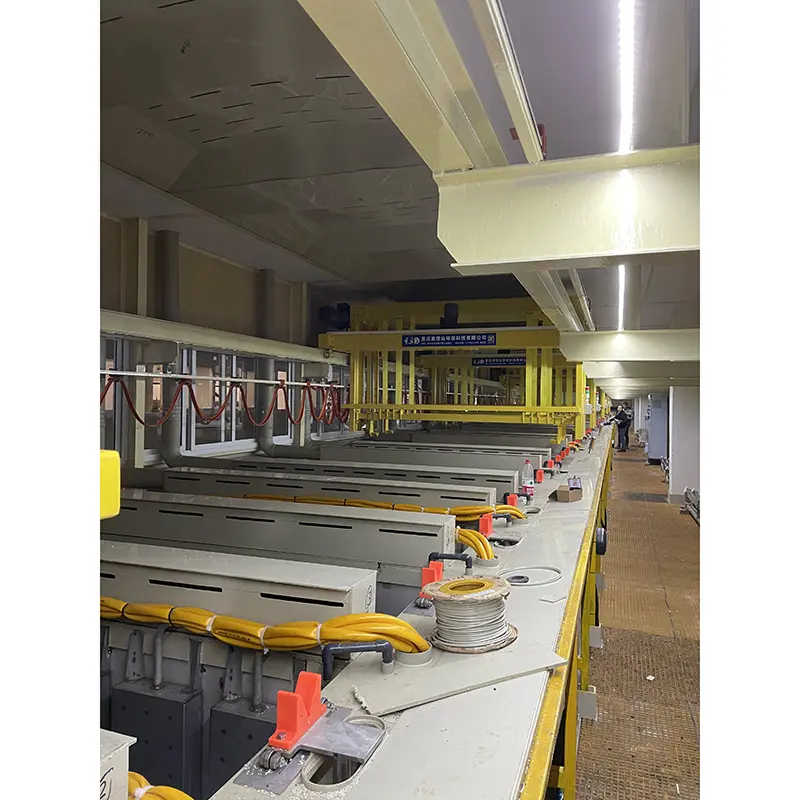
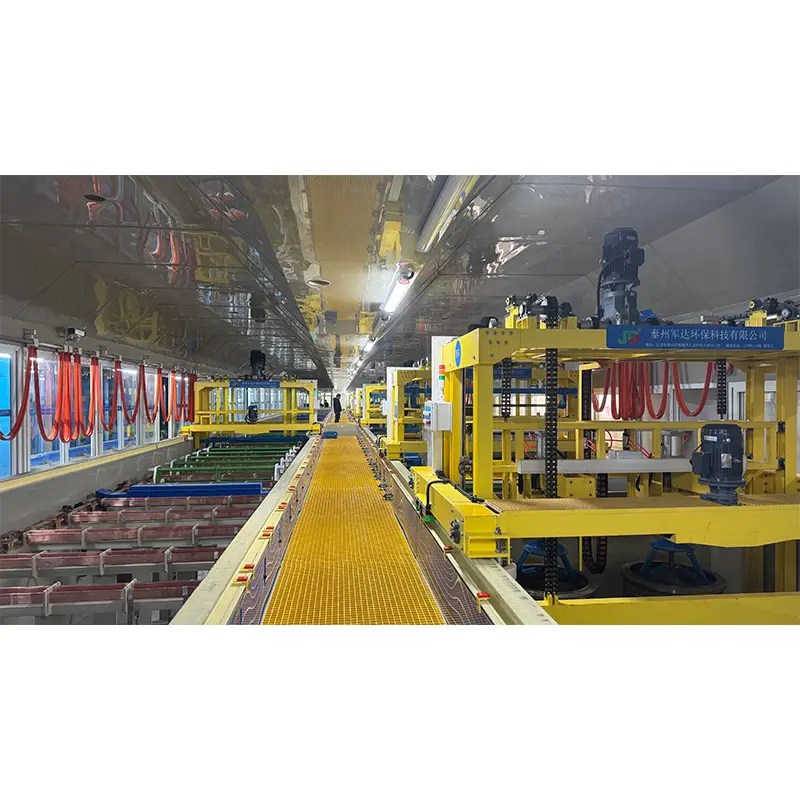
Elektrofri forniklingbruges i vid udstrækning, når producenter har brug for ensartet belægningstykkelse, korrosionsbeskyttelse, slidstyrke og pålidelig dækning på komplekse komponenter.JUNDAudvikler automatiseret overfladebehandlingsudstyr designet til kontrolleret nikkel-fosfor-afsætning, herunder PLC-drift, automatisk kemikaliedosering, temperaturregulering og portalhåndtering. Dets system er velegnet til applikationer, der involverer blinde huller, indvendige overflader, præcisionsdele og krævende industrielle miljøer.
En strømløs nikkelproces afsætter en nikkel-fosfor-legering gennem en autokatalytisk kemisk reaktion snarere end en ekstern elektrisk strøm. Dette gør det særligt anvendeligt til komplekse geometrier, hvor konventionel elektrolytisk plettering kan producere ujævn strømfordeling. En korrekt konstrueret produktionslinje integrerer forbehandling, skylning, kemisk nikkelaflejring, temperatur- og pH-kontrol, filtrering, håndtering og efterbehandling i en gentagelig arbejdsgang. JUNDA's automatiserede løsning er designet omkring disse krav, med driftsparametre, herunder en 85-92°C badtemperatur, 4,5-5,2 pH-område og en typisk pletteringshastighed på 10-20 μm/time.
Indholdsfortegnelse
- Hvad er elektrofri nikkelbelægning?
- Hvordan fungerer en elektrofri nikkelbelægningslinje?
- Hvad er de vigtigste tekniske specifikationer?
- Hvad er de vigtigste fordele?
- Hvordan skal fosforindhold udvælges?
- Hvor bruges teknologien?
- Hvordan skal producenter vælge en pletteringslinje?
- Ofte stillede spørgsmål
- Klar til at diskutere dit pletteringsprojekt?
Hvad er elektrofri nikkelbelægning?
Elektroløs fornikling er en autokatalytisk overfladebehandlingsproces, hvor nikkel aflejres kemisk på et forberedt underlag uden en ekstern elektrisk strømkilde. I modsætning til elektrolytisk plettering afhænger aflejringsreaktionen ikke af fordelingen af elektrisk strøm over emnet.
Denne sondring er vigtig for dele med komplicerede geometrier. Fordi processen ikke er afhængig af et eksternt elektrisk felt, kan korrekt kontrolleret strømløst nikkel give meget ensartet dækning på kanter, fordybninger, blinde huller og indvendige overflader. Tekniske referencer identificerer belægningens ensartethed, korrosionsbestandighed, hårdhed og dimensionskontrol som hovedårsager til at vælge denne proces.
Det aflejrede lag er almindeligvis en nikkel-phosphor-legering. Ved at justere fosforindholdet og efterfølgende varmebehandling kan producenterne skræddersy belægningen til forskellige krav såsom slidstyrke, hårdhed, korrosionsbeskyttelse eller generel teknisk ydeevne.
Hvordan fungerer en elektrofri nikkelbelægningslinje?
En komplet produktionslinje er mere end en kemikalietank. Ensartede resultater afhænger af at kontrollere hele sekvensen fra overfladeforberedelse til endelig inspektion. En typisk automatiseret arbejdsgang omfatter:
- Læsning og håndtering af emner:Komponenter er placeret på stativer eller passende armaturer i henhold til deres geometri og produktionskrav.
- Rengøring og affedtning:Olier, fedt, støv og andre forurenende stoffer fjernes for at forberede underlaget.
- Skylning:Vandskylningstrin hjælper med at forhindre forurening i at blive overført mellem kemikalietanke.
- Aktivering eller syltning:Substratet er kemisk forberedt for at fremme pålidelig vedhæftning af nikkellaget.
- Elektrofri nikkelaflejring:De præparerede dele kommer ind i nikkel-fosforbadet, hvor den autokatalytiske reaktion danner belægningen.
- Badekontrol:Temperatur, pH, kemisk koncentration, filtrering og genopfyldning overvåges for at opretholde processtabilitet.
- Efterbehandling:Afhængigt af den påkrævede ydeevne kan dele undergå skylning, tørring, varmebehandling eller andre efterbehandlingsoperationer.
- Inspektion:Belægningstykkelse, udseende, vedhæftning, hårdhed og andre kundedefinerede parametre kan kontrolleres før forsendelse.
Automatisering kan forbinde disse trin gennem PLC-styret hejsebevægelse og programmerede behandlingssekvenser. Dette reducerer afhængigheden af manuel overførsel og hjælper med at gøre produktionsforholdene mere gentagelige.
Hvad er de vigtigste tekniske specifikationer?
Ved evaluering af et produktionssystem bør købere overveje både udstyrskonfiguration og den kemi, der kræves af målbelægningen. JUNDA's offentliggjorte tekniske parametre giver en nyttig reference til typisk strømløs nikkelproduktion.
| Parameter | Typisk specifikation | Hvorfor det betyder noget |
|---|---|---|
| Belægningstype | Elektrofri nikkel, Ni-P legering | Giver autokatalytisk nikkelaflejring uden ekstern strøm |
| Fosforindhold | 3–5 %, 6–9 % eller 10–13 % | Gør det muligt at tilpasse belægningsegenskaberne til applikationen |
| Badetemperatur | 85-92°C | Understøtter stabil kemisk aflejring |
| pH-område | 4,5-5,2 | Hjælper med at opretholde den tilsigtede badkemi |
| Belægningshastighed | 10–20 μm/time | Påvirker produktionscyklustiden og belægningsopbygningen |
| Som belagt hårdhed | Cirka 500–600 HV | Giver en basislinje for slidrelaterede applikationer |
| Varmebehandlet hårdhed | Op til cirka 900–1000 HV | Kan øge hårdheden, hvor underlaget og specifikationen tillader det |
| Kontrolsystem | PLC styret | Koordinerer automatiserede bevægelser og produktionssekvenser |
| Udstyrskonfiguration | Gantry Rack Plating Line | Understøtter automatiseret håndtering af rackmonterede komponenter |
Faktiske procesværdier bør altid fastlægges i henhold til substratet, kemikalieleverandørens processpecifikation, påkrævet belægningstykkelse, produktionsbelastning og gældende kunde- eller industristandarder i stedet for at behandle generelle værdier som universelle indstillinger.
Hvad er de vigtigste fordele?
Ensartet belægning på komplekse geometrier
En af de afgørende fordele ved strømløst nikkel er dets evne til at producere en relativt ensartet aflejring uden at være afhængig af strømtæthed. Dette er især værdifuldt for komponenter, der indeholder hjørner, fordybninger, indvendige passager og blinde huller. Til præcisionsteknik kan mere ensartet belægningstykkelse forenkle dimensionskontrol og reducere behovet for kompenserende designs.
Korrosions- og slidbeskyttelse
Nikkel-fosforbelægninger kan give en effektiv barriere mod korrosion, når belægningens sammensætning, tykkelse, substratforberedelse og servicemiljø er korrekt afstemt. Processen anvendes derfor til komponenter udsat for fugt, kemikalier, olier og andre krævende driftsforhold.
Kontrolleret hårdhed
JUNDA's offentliggjorte specifikationer indikerer en hårdhed på ca. 500-600 HV, med varmebehandling, der kan øge hårdheden til ca. 900-1000 HV under passende forhold. Dette gør teknologien relevant for komponenter, hvor overfladehårdhed og slidstyrke er vigtige.
Automatisering og procesgentagelighed
En PLC-styret linje kan koordinere hejsebevægelser, procestiming, kemikaliedosering og temperaturstyring. Automatiseret håndtering kan også reducere uoverensstemmelser i forbindelse med manuel overførsel, især ved kontinuerlig produktion eller højvolumenproduktion.
Hvordan skal fosforindhold udvælges?
Fosforindhold er en vigtig overvejelse, fordi det påvirker den resulterende belægnings balance mellem hårdhed, korrosionsbestandighed og andre fysiske egenskaber. JUNDA's produktinformation opdeler sine nikkel-fosfor muligheder i tre brede sortimenter.
| Fosfor række | Generelle kendetegn | Typisk anvendelsesretning |
|---|---|---|
| Lav: 3-5 % | Højere hårdhed med forholdsvis lavere korrosionsbestandighed | Slidfokuserede komponenter |
| Midt: 6-9 % | Balanceret præstation | Generelle tekniske applikationer |
| Høj: 10-13 % | Højere korrosionsbestandighed og duktilitet | Kemiske, olie- og gasmiljøer |
Det endelige valg bør baseres på det faktiske servicemiljø, underlag, dimensionstolerance, påkrævede belægningsegenskaber og gældende specifikation. At arbejde med en procesingeniør og kemikalieleverandør er vigtigt, før man afslutter badkemien.
Hvor bruges teknologien?
Kombinationen af ensartet aflejring, korrosionsbeskyttelse og kontrollerbar hårdhed gør strømløst nikkel velegnet til en bred vifte af industrielle komponenter. Almindelige applikationer omfatter:
- PCB fremstilling:Anvendes i processer som ENIG, hvor et kontrolleret nikkellag indgår i overfladebehandlingssystemet.
- Olie og gas:Anvendes på ventiler, fittings og komponenter, der kræver korrosions- og slidbeskyttelse.
- Luftfart:Anvendes på udvalgte præcisionskomponenter, hvor belægningsensartethed og kontrollerede egenskaber er påkrævet.
- Automotive:Velegnet til udvalgte brændstofsystem og præcisionsmekaniske komponenter.
- Medicinsk udstyr:Gælder for visse komponenter, hvor overfladeydelse og dimensionskonsistens er vigtige.
- Forme og matricer:Kan forbedre overfladens hårdhed og slidstyrke, når belægningssystemet er korrekt specificeret.
- Præcisionsmaskiner:Nyttig til tekniske komponenter, der indeholder komplekse overflader eller interne funktioner.
Hvordan skal producenter vælge en pletteringslinje?
Valg af udstyr bør starte med produktionskravene i stedet for blot at sammenligne tankdimensioner eller automatiseringsfunktioner. En praktisk indkøbstjekliste omfatter:
- Del geometri:Bekræft, om komponenter omfatter blinde huller, fordybninger, indvendige overflader eller komplekse profiler.
- Produktionsvolumen:Definer batchstørrelse, læssevægt, cyklustid og forventet daglig produktion.
- Nødvendig belægning:Etabler måltykkelse, fosforområde, hårdhed, korrosionsbestandighed og dimensionel tolerance.
- Proceskemi:Sørg for, at tanke, varmelegemer, pumper, filtrering og doseringssystem er kompatible med den valgte kemi.
- Automatiseringsniveau:Bestem, om manuel, halvautomatisk eller fuldt PLC-styret drift er passende.
- Miljøledelse:Overvej krav til skylning, spildevandsbehandling, ventilation, kemikalieopbevaring og vandgenbrug.
- Eftersalgssupport:Bekræft installation, idriftsættelse, operatørtræning, fejlfinding og teknisk support.
En nøglefærdig leverandør kan hjælpe med at integrere udstyrslayout, processtadier, håndteringssystemer, kemikaliedosering, opvarmning, filtrering og kontrolarkitektur i én produktionsløsning. JUNDA oplyser, at deres ingeniørservice dækker procesdesign, udstyrsfremstilling, installation, idriftsættelse og teknisk support.
Ofte stillede spørgsmål
1. Hvad er en strømløs nikkelbelægningslinje?
Det er et integreret produktionssystem til afsætning af nikkel-phosphor-belægninger gennem en autokatalytisk kemisk reaktion. I modsætning til elektrolytisk nikkelplettering kræver aflejringen ikke en ekstern elektrisk strøm.
2. Hvad adskiller strømløst nikkel fra elektrolytisk nikkel?
Den primære procesforskel er aflejringsmekanismen. Elektrofri nikkel er afhængig af kemisk reduktion, mens elektrolytisk nikkel bruger en ekstern elektrisk strøm. Elektrofri aflejring kan give mere ensartet dækning på tværs af komplekse geometrier, fordi den ikke er styret af strømfordeling.
3. Kan strømløst nikkel dække blinde huller og indvendige overflader?
Ja. En af hovedårsagerne til, at producenterne vælger denne proces, er dens evne til at afsætte belægning på komplekse geometrier, herunder passende blinde huller og indvendige overflader, når delene er korrekt forberedt og behandlet.
4. Hvilken driftstemperatur bruger JUNDA-systemet?
JUNDA angiver en driftsbadtemperatur på ca. 85–92°C for sit strømløse nikkelsystem. Faktiske driftsbetingelser bør følge den valgte pletteringskemi og validerede processpecifikationer.
5. Hvor hurtigt kan nikkelbelægningen aflejres?
Den offentliggjorte specifikation angiver en pletteringshastighed på cirka 10-20 μm i timen. Den faktiske deponeringshastighed afhænger af badets kemi, temperatur, pH, belastning, opløsningstilstand og proceskontrol.
6. Kan belægningens hårdhed øges?
Ja. JUNDA specificerer en pletteret hårdhed på ca. 500-600 HV og indikerer, at varmebehandling kan øge hårdheden til ca. 900-1000 HV under passende forhold. Varmebehandlingen skal vurderes i forhold til underlaget og de nødvendige egenskaber.
7. Er et strømløst nikkelsystem velegnet til plastdele?
Elektrofri nikkel kan aflejres på visse ikke-ledende materialer, herunder plast og keramik, efter passende overfladeaktivering. Forbehandlingssekvensen skal vælges i henhold til materiale- og belægningsspecifikationen.
8. Hvordan vælger jeg det rigtige fosforindhold?
Belægninger med lavt fosforindhold vælges generelt, når højere hårdhed er prioriteret, mens systemer med højt fosforindhold almindeligvis overvejes, når korrosionsbestandighed er vigtigere. Mid-phosphor kemi giver en afbalanceret mulighed for mange tekniske applikationer.
Klar til at diskutere dit pletteringsprojekt?
Hvis din produktion kræver ensartet nikkel-fosforbelægning på præcisionskomponenter, komplekse geometrier, blinde huller eller indvendige overflader, kan et korrekt konfigureret automatiseret system hjælpe med at etablere en mere kontrolleret overfladebehandlingsproces. JUNDA leverer skræddersyet galvaniseringsudstyr og nøglefærdige ingeniørtjenester, der dækker procesdesign, udstyrsfremstilling, installation, idriftsættelse og teknisk support.Kontakt osfor at diskutere dine emnedimensioner, produktionskapacitet, belægningskrav, automatiseringsforventninger og fabriksforhold, og lad JUNDA ingeniørteamet udvikle en passende strømløs nikkelløsning til dit projekt.